A szembenézés általában az első vágás, amit egy új gépész megtanul, és az utolsó, amelyre egy tapasztalt kéz abbahagyja a gondolkodást, pontosan ezért okoz gondot. Tolja be a munkadarabot, húzza át a végét, és lapos, négyzet alakú felülete lesz a munkavégzéshez. Gondatlanul csinálja, és minden következő művelet örökli a hibát. Az alábbiakban bemutatjuk, hogyan állunk hozzá a saját üzletünkben az esztergagépen történő szembenézéshez: a beállítási szokások, a számok, amelyekből indulunk ki, és a hibák, amelyeket leggyakrabban kijavítunk.
Mire képes az esztergalapozás
A burkolat eltávolítja az anyagot a munkadarab végéről, hogy a forgástengelyre merőleges felületet hozzon létre. A szerszám sugárirányban mozog, a felület mentén, nem pedig az alkatrész hossza mentén. Az eredmény egy referencialap: valami, amihez hozzá lehet ülni, mérni kell vagy meg kell kapaszkodni a második művelet során.
A munkadarab legtöbbször hengeres, és hárompofás tokmányban van rögzítve. Négypofás tokmány vagy előlap akkor jön ki, ha az alkatrész szabálytalan, vékony falú, vagy megfelelően be kell tárcsázni. Hosszabb tengelyeket gyakran vezetnek a központok között egy hajtókutyával, amely a forgást hordozza.
Két dolog határozza meg a jó arcot. A rajz által megengedett határokon belül lapos, és négyzet alakú a tengelyhez képest. A befejezés, a sorja állapota és a ciklusidő mind ebből a kettőből következik. A fényesnek tűnő, de néhány századmilliméterrel kifogyó arc még mindig kiszorítja a csapágyat a sorból, ezért inkább jelzővel ellenőrizzük, mint szemmel.
Szembefordulás versus esztergálás: más előtolás, más eredmény
A két műveletet gyakran összekeverik, mert ugyanazt a gépet és gyakran ugyanazt a szerszámot használják. A különbség az, hogy a szerszám milyen irányba halad a munkához képest.
Hogyan lehet megkülönböztetni a homlokvágást a forgó vágástól a gépen. | Aspect | Szembenézve | Fordulás |
| Szerszám előtolás | Radiális, a homlokoldalon át | Axiálisan, hosszában |
| Eredmény | Lapos felület, négyzet a tengelyhez képest | Csökkentett átmérőjű, hengeres felület |
| Mélység mérve | A végén, a tengely mentén | Le az átmérőről, sugárirányban |
| Felszíni sebesség | Változik, amikor az eszköz keresztezi az arcot | Állandó egy adott átmérőnél |
| Tipikus használat | Egy vég négyszögesítése, fűrészvágás tisztítása, váll kialakítása | A külső átmérő méretre állítása |
Beállítás az első vágás előtt
Szinte minden felmerülő probléma, amelyre rákérdezünk, azelőtt kezdődik, hogy a szerszám hozzáér a fémhez. Öt perc előkészítés megment egy selejt alkatrészt.
- A túlnyúlás legyen rövid. Fogjon annyit a munkadarabból, amennyit a művelet lehetővé tesz; A pofákból kilógó minden plusz milliméter vibrációt ad, amit utána nem lehet levágni.
- Állítsa a szerszámot középső magasságba. A középső feletti eszköz gyorsan dörzsöli és eltompul, a középső alatti eszköz pedig pipát hagy az arc közepén. Ellenőrizze a faroktámasz középpontját egy szabállyal vagy egy kis négyzet segítségével.
- Igazítsa a szerszámot a vágás irányához. Egy szabványos jobb oldali esztergaszerszám a szokásos módon vág a megközelítési oldalon, így a külső átmérőtől befelé halad, miközben az orsó maga felé fordul.
- Rögzítse a kocsit, és állítsa be a keveréket úgy, hogy a keresztszán egyenesen mozgassa a szerszámot a felületen. A vegyületben hagyott bármely szög a lapos felületet kúppá változtatja.
- Távolítsa el a forgácsot, és győződjön meg arról, hogy a szerszámnak van helye elérni a munka közepét anélkül, hogy a tartó beszennyezné a tokmányt.
Működő szembeforduló szekvencia
Az alábbi sorrend az, amit az üzletben tanítunk. Kézi esztergagépekhez illik, és közvetlenül CNC programmá fordítható.
- Enyhén húzza meg a végét, miközben az orsó mérsékelt sebességgel jár, és figyelje meg, hol érintkezik először a szerszám. A részleges vágás azt jelzi, hogy a munkadarab nem szögletesen ül a pofákban, vagy ferdén fűrészelték.
- Vegye ki a nagyoló menetet a külső éltől a közepe felé, és hagyjon körülbelül 0,2–0,5 mm-t a simításhoz.
- Húzza vissza, állítsa le az orsót, és ellenőrizze a teljes hosszt a rajzhoz képest, mielőtt továbbmenne. Sokkal könnyebb további 0,3 mm-t eltávolítani, mint visszatenni.
- Végezze el a befejező vágást éles éllel, könnyebb előtolással és azonos haladási iránnyal, hogy a befejezés egyenletes legyen az egész arcon.
- Kézi gépeken álljon meg a holtpont előtt, vagy programozza be a szerszámot a középvonal törlésére CNC-n, majd törje le az élt egy finom reszelővel vagy egy sorjázó szerszámmal, miközben a munka lassan forog.
Egy pontot érdemes megismételni: ahogy a szerszám közeledik a tengelyhez, a felületi sebesség nulla felé csökken. Az ottani vágás közelebb áll a dörzsöléshez, mint a vágáshoz, ezért az arc utolsó néhány milliméterén gyakran megromlik a felület. Valamivel nagyobb orsófordulatszám, könnyebb előtolás a középpont közelében, vagy állandó felületi fordulatszám-szabályozás CNC-n.
Sebesség, előtolás és vágási mélység
A számok az anyagtól, a merevségtől és a szerszámoktól függenek, de ezekből a tartományokból indulunk ki a keményfém lapkákkal ellátott, ésszerűen szűk esztergagépeknél.
Könnyű eszterga kezdőértékei; igazodjon az anyaghoz, a merevséghez és a kívánt felülethez. | Paraméter | Nagyítás | Befejezés |
| Vágásmélység | 0,5 mm és 2 mm között | 0,1 mm és 0,4 mm között |
| Előtolás fordulatonként | 0,1 mm és 0,25 mm között | 0,05 mm és 0,1 mm között |
| Orsó fordulatszám | Állítsa be a legnagyobb átmérőből | Felemelhető a tisztább arc érdekében |
| Hűtőfolyadék | Árvíz, ahol elérhető | Árvíz vagy könnyű ecsettel |
Az orsó fordulatszámát a legnagyobb vágott átmérőből állítsa be, ne a kész méretből. Például egy 40 mm-es és egy 10 mm-es felületnek nagyon eltérő fordulatszámra van szüksége ahhoz, hogy ugyanazt a felületi sebességet tartsa, és a külső élen történik a legtöbb vágás.
Amikor egy arc elromlik
A legtöbb szembesülő hiba az első néhány másodpercben feladja magát. A felület leolvasása vágás közben sok találgatást megtakarít.
- Csevegés jelei: túl nagy túlnyúlás, laza szerszámoszlop, nem alátámasztott munkadarab vagy túl nehéz előtolás. Először csökkentse a túlnyúlást, majd adagolja.
- Edényes vagy domború arc: a szerszám nincs középmagasságban, vagy a keresztszán nem szögletesen halad a tengelyhez képest.
- Szakadt, maszatos kivitel: fénytelen él vagy olyan felületi sebesség a középpont közelében, amely túl alacsony a tiszta vágáshoz.
- Erős sorja a külső élen: kopott betét és előtolás, amely inkább nyomja, mint nyírja a fémet.
- Pip balra középen: a szerszám rövidre állt a tengelyhez képest, vagy a szerszám orr geometriája nem alkalmas a középre nézőnek.
Ahol az arcminőség valódi alkatrészekben mutatkozik meg
Az arc ritkán öncél. A lépcsős tengelyen a csapágyat hordozó vállnak a csapágyhoz képest egyenesen kell ülnie, vagy az előfeszítés és a kifutás kimegy az ablakon. Egy bronz perselyen a homlokzati végek állítsák be a beépített hosszt, és döntsék el, hogy az alkatrész hogyan illeszkedjen a házába. A fogaskerekes nyersdarabok mindkét felületét megmunkálják, így a vastagság és a párhuzamosság a tűréshatáron belülre esik a fogak levágása előtt. Amikor ezek a részletek sodródnak, az egész szerelvény később mesél róla.
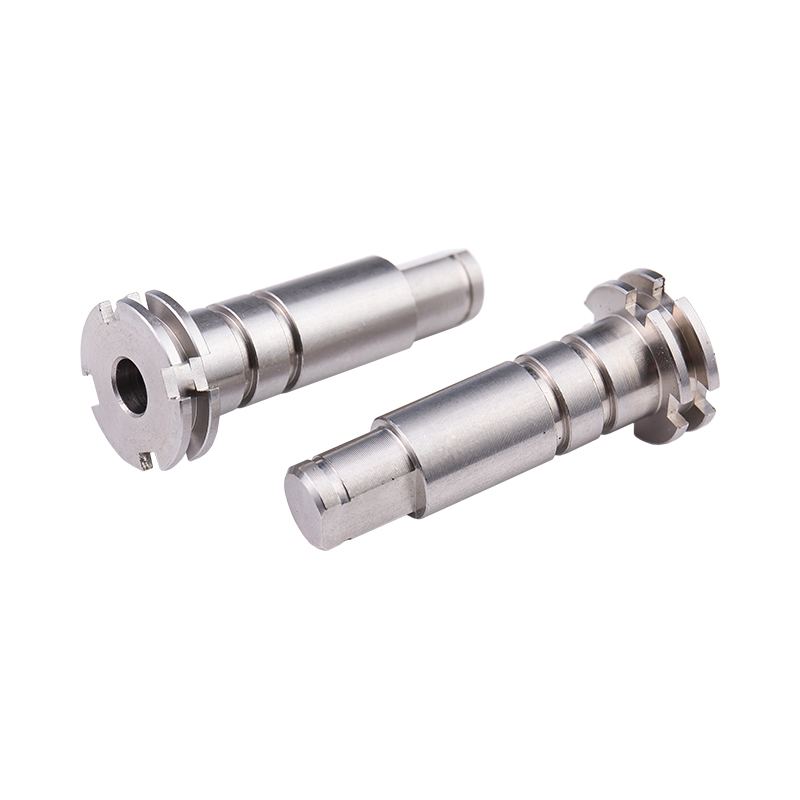 Egyedi rozsdamentes acél hajtótengely Egyedi esztergált rozsdamentes acél tengely motor- és csapágycsatlakozáshoz, az alkalmazáshoz beállított specifikációkkal és felületkezeléssel; váll felé néző támaszok összeszerelési pontosságot. Termék megtekintése →
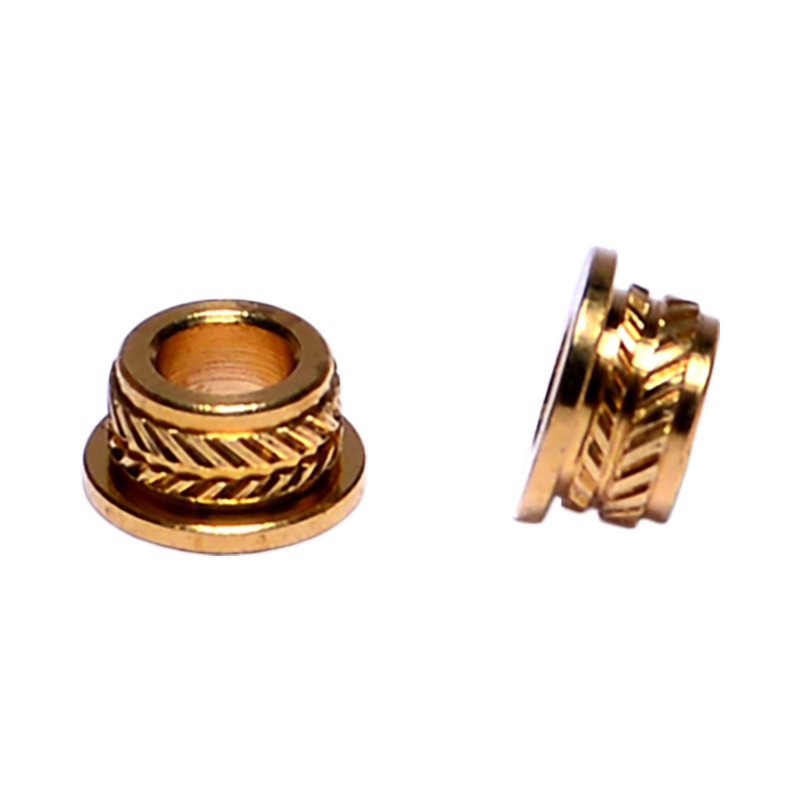 Egyedi bronz perselyek B2B gyártáshoz Egyedi bronz perselyek olyan gyártótól, amely CNC esztergálást és nagy volumenű kimenetet kínál; Az oldalsó végek segítenek beállítani a beépített hosszt és a házakba való illeszkedést. Termék megtekintése →
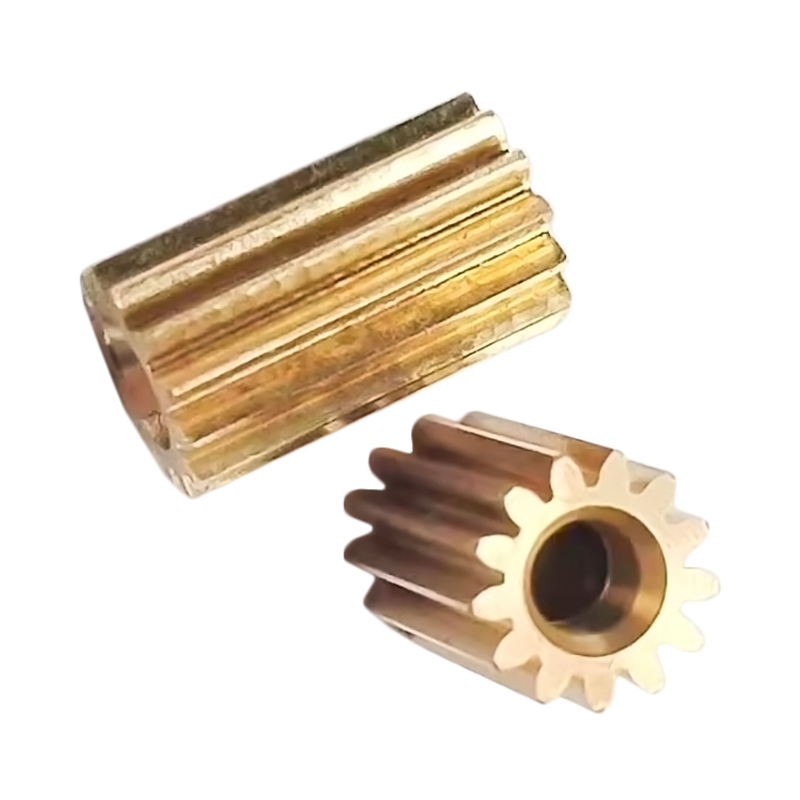 Egyedi sárgaréz homlokkerekes erőátvitelhez Sárgaréz esztergált homlokkerekes motoros erőátvitelhez, a kívánt specifikációknak és felületkezelésnek megfelelően, vastagság és párhuzamosság szempontjából kritikus felülettel. Termék megtekintése →
Ez az oka annak, hogy a szembenézést metrológiai lépésként kezeljük, nem pedig durva lépésként. Az esztergacellánkat elhagyó részek, ahonnan lépcsős tengelymunka a kis kötőelemeknél a négyszögletességet és a hosszúságot ellenőrizni kell, nem pedig egyszerűen az átmérőt. Csapatunk a tágabb megközelítést írta le hogyan tartják fenn a méretpontosságot a gyártás során , és a szembefordítási művelet az első, ahol a fegyelem beindul.
Szokások, amelyek laposan tartják az arcokat
A szerszám élettartama és a türelem többet jelent, mint bármely egyedi beállítás. Tartson egy tartalék betétet vagy egy frissen csiszolt szerszámot elérhető közelségben, hogy a fénytelen él soha ne legyen ok az arc rossz kidolgozására. Könnyebb mélységben végezze el az extra lépést, ahelyett, hogy erőltesse a munkadarabot eltérítő nehéz vágást. Soha ne hagyja a tokmánykulcsot a tokmányban, tartsa a reszelő fogantyúját a kezében, távol a forgó tokmánytól, és távolítsa el a hosszú, szálas forgácsot inkább kampóval vagy kefével, mint kesztyűs ujjakkal. Az ilyen kis szokások megnyugtatják az üzletet, a nyugodt kezelők pedig jobb arcot vágnak.
Az esztergagépen való szembeállítás egy egyszerű ötlet, amelyet sok apró döntéssel hajtanak végre: mennyi lóg ki a pofákból, hol helyezkedik el a szerszám a középponthoz képest, merre halad, és mennyi készletet hagy az utolsó lépéshez. Ha jól csinálja, a művelet percekig tart, és gond nélkül megőrzi a toleranciát. Ha téved, a hiba egészen az összeszerelésig követi az alkatrészt. Ha az egyik alkatrészen lévő arc folyamatosan kicsúszik a specifikációból, küldje el nekünk a rajzot és egy fotót a felületkezelésről, és elmondjuk, mit változtatnánk a beállítás során.