A persely egy kicsi, nem csillogó alkatrész, amely csendesen eldönti, mennyi ideig maradjon üzemben egy gép. A forgó vagy csúszó tengely és a háza között helyezkedik el, elnyeli a kopást, és jóv...
OLVASS TOVÁBBNem szabványos szénacél csapok Manufacturer
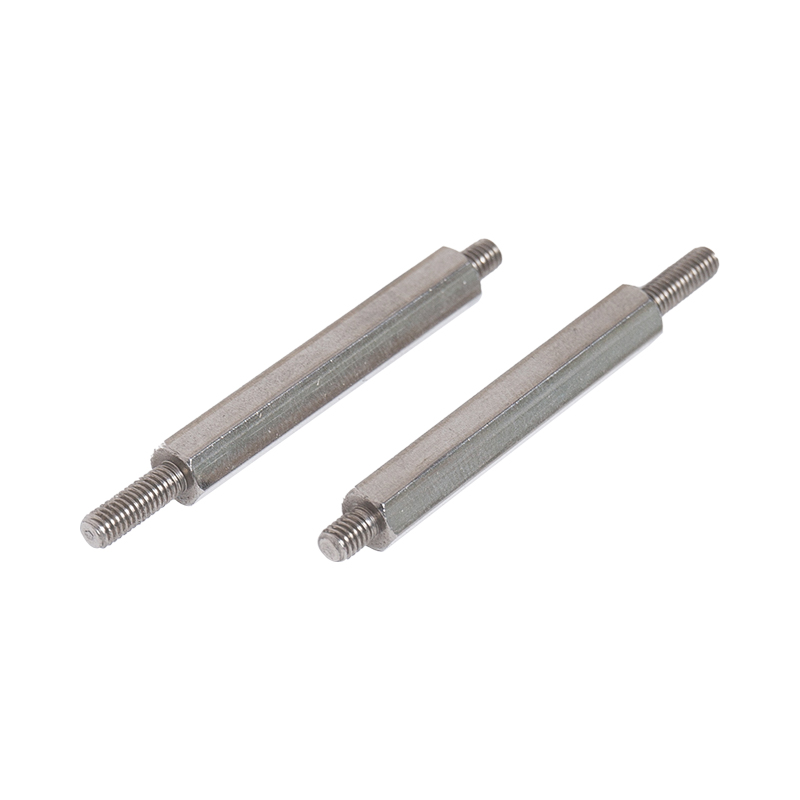
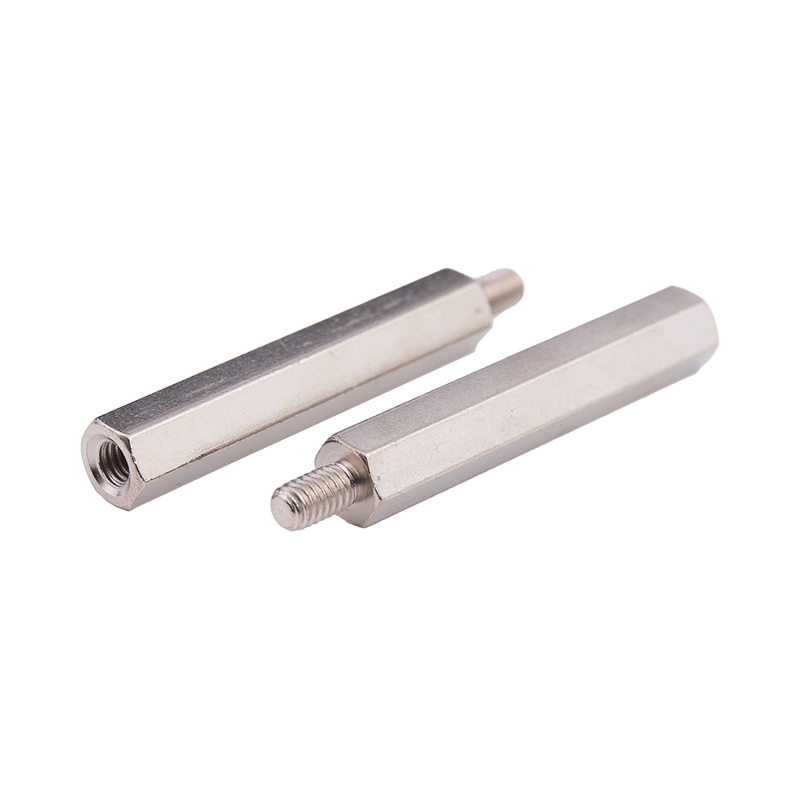
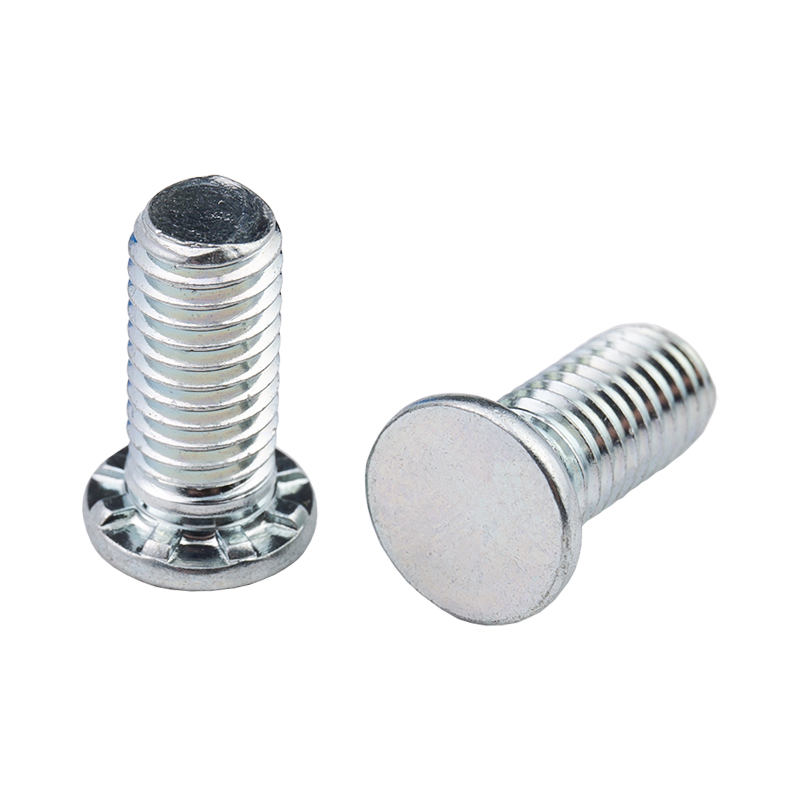
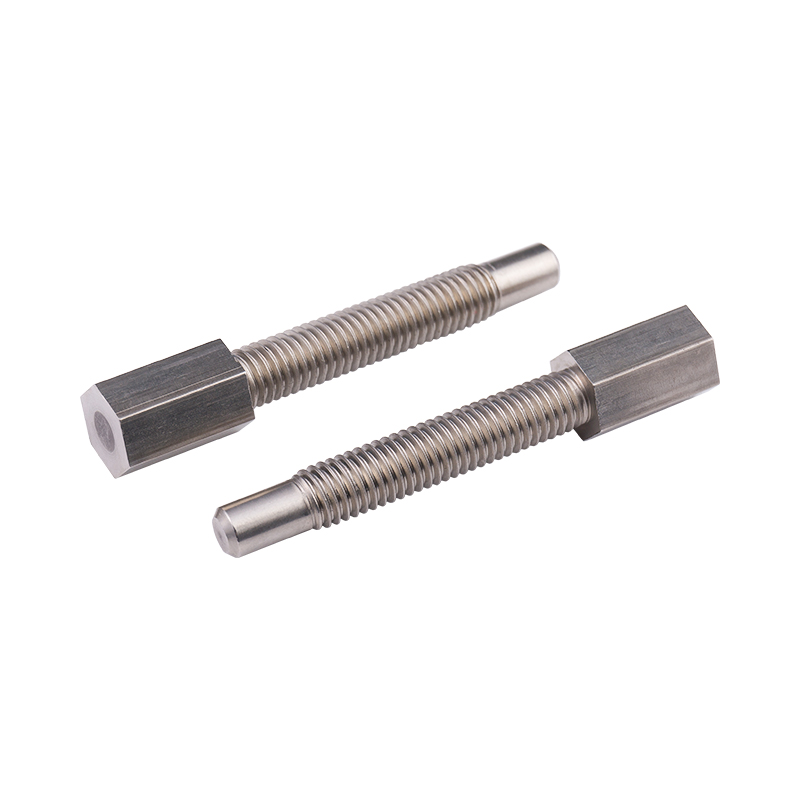
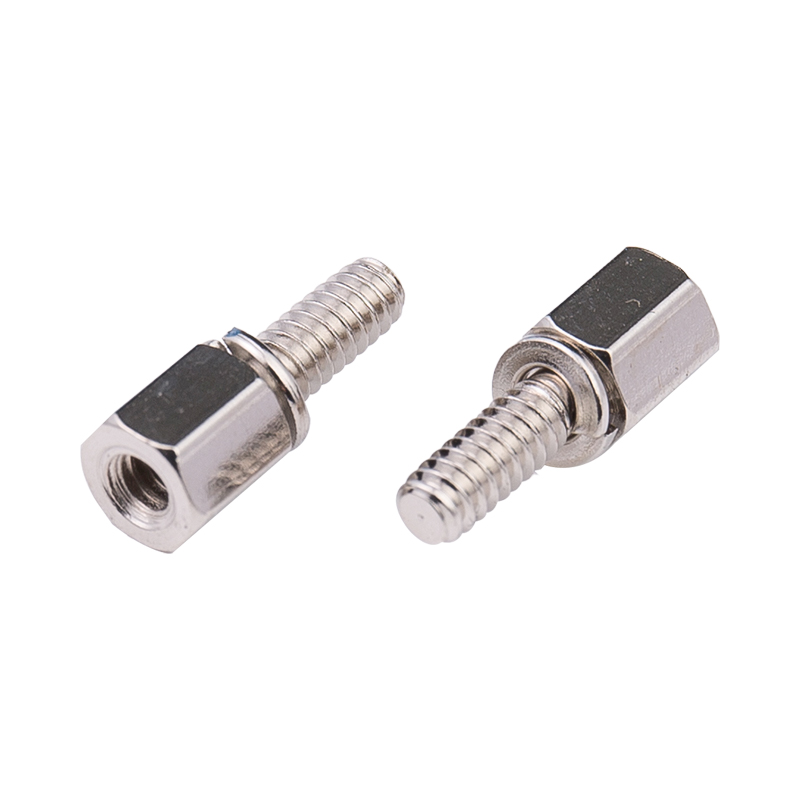
A nem szabványos szénacél szegecsek szénacél huzalrudakból készülnek, és ellenállnak a nagy húzó- és nyíróerőknek, így megbízható rögzítési megoldásokat kínálnak olyan kemény alkalmazásokban, ahol a szerkezeti integritás kritikus. Erősségéről és könnyű megmunkálhatóságáról ismert, a szénacél az elsődleges anyag, amelyet ezeknek a csapoknak az előállításához használnak. A szénacél erős rögzítési megoldásokat kínál különféle ipari környezetekhez. Válassza ki a kiváló minőségű szénacélt a kívánt mechanikai tulajdonságok és alkalmazási követelmények alapján. A konkrét tervezési és alkalmazási igényeknek megfelelően a szerkezet egy részét vagy egészét, méretét, megjelenését és anyagát stb. megváltoztatják a rögzítés meghatározott céljának elérése érdekében.
Megvan a sajátunk Nem szabványos szénacél csapok factory in China, so we can OEM/ODM standard and non-standard fasteners, Precision Hardware Parts and accessories. We export and wholesale Nem szabványos szénacél csapok since 2006.
Körülbelül
Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd.
A Kunshan Hong Yongsheng Precision Hardware Products Co., Ltd. 2006 szeptemberében alakult, professzionális China Nem szabványos szénacél csapok manufacturer és gyár, különféle típusú precíziós alkatrészek gyártása, PEM sorozatú szabványos kötőelemek, egyedi vállalkozás nem szabványos részei, a vállalat Japánból importált gyártóberendezései CNC számítógépes numerikus vezérlésű esztergagépek, Tajvan CAM járókés típusú nagy pontosságú automata esztergagépek, és különféle segédberendezések, precíziós vizsgáló berendezések, összesen több mint 100 darab, havi termelés akár 5 millió darab. Termékeinket számos területen használják, mint például az elektronikus kommunikáció, számítógép-monitorok és alvázak, autóalkatrészek, 3C háztartási készülékek, orvosi berendezések, pneumatikus gépek, sportfelszerelések, bútorok, világítás, repülőgépipar, katonai, fotovoltaikus, intelligens ipar és így tovább, és technikai lehetőségünk van új termékek kifejlesztésére.
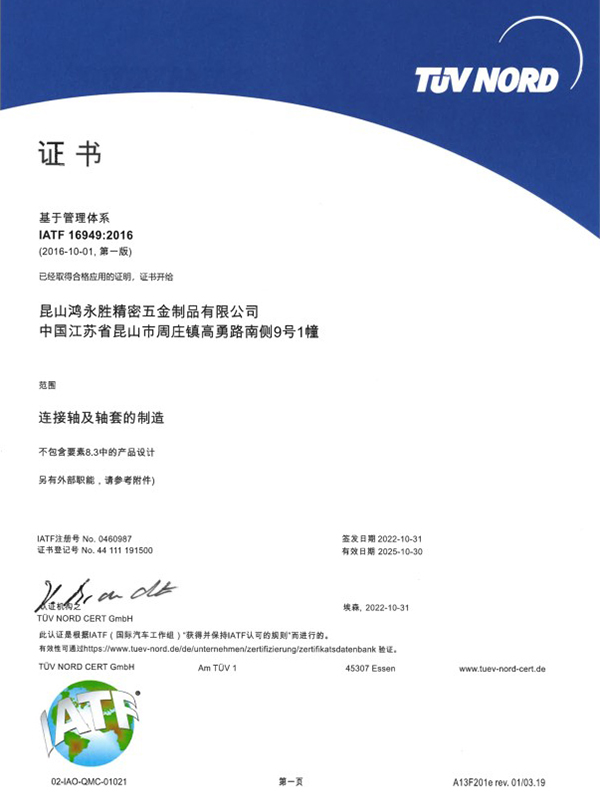
A vállalat két minőségbiztosítási rendszerirányítási tanúsítvánnyal rendelkezik: ISO9001:2015 és IATF16949:2016.
Jelenleg a cég Japánban, Svédországban, az Egyesült Államokban, Szingapúrban, Malajziában, Hongkongban és a Pearl River Deltában, valamint sok más ügyfélnek nyújtott szolgáltatásokat, jelenleg a fő ügyfelek: Japan Sharp (SHARP), Japan SMC, Japán Panasonic (Panasonic), a svéd autó VOVOL, stb, az összes tárgyi eszköz beruházás több mint 30 millió dollárt, szívesen barátok az élet minden területéről a gyárba, hogy látogassa meg, tanuljon, tanácsadjon és gyere! Szeretettel várjuk a barátokat az élet minden területéről, hogy látogassanak el gyárunkba, vizsgálják meg, konzultáljanak és jöjjenek el hozzánk mintafeldolgozásra.
Bízunk benne, hogy kölcsönös bizalommal és kölcsönösségen alapuló jó üzleti partnerséget alakíthatunk ki Önnel!
Becsületi oklevél
Hír
-
-
Az esztergagépen végzett homlokmunka az egyik leggyakoribb művelet, mégis ritkán kapja meg a megérdemelt figyelmet. Egyszerűen fogalmazva, a borítás eltávolítja az anyagot a forgó munkadarab vég...
OLVASS TOVÁBB -
Mi a rozsdamentes acél hüvely, és miért készül rendelésre A rozsdamentes acél hüvely egy precíziós megmunkálású hengeres idom, amely egy cső alakú testet egyesít egy kialakított karimával...
OLVASS TOVÁBB -
A megfelelő lyuk fúrása minden precíziós összeszerelés egyik legalapvetőbb lépése. Függetlenül attól, hogy egyszerű csavart szerel be, menetes furatot készít, vagy szegecsanyát szerel fel, a fúr...
OLVASS TOVÁBB
Nem szabványos szénacél csapok Industry knowledge
Milyen gyártási folyamatok vesznek részt a gyártásban nem szabványos szénacél csapok ?
A nem szabványos szénacél tőcsavarok gyártási folyamatai jellemzően a következők:
Huzalhúzás: A folyamat azzal kezdődik, hogy szénacél huzalrudakat húznak át egy sor szerszámon, hogy csökkentsék átmérőjüket és elérjék a kívánt huzalméretet. Ez a lépés biztosítja a huzal átmérőjének egyenletességét és konzisztenciáját.
Vágás: A meghúzott huzalt ezután megfelelő hosszúságúra vágják a gyártandó csapok specifikációi alapján. A precíziós vágás biztosítja, hogy minden csap egyforma méretű legyen, és megfeleljen a méretkövetelményeknek.
Fejléc: Ebben a lépésben a levágott huzalhosszakat megfelelő hőmérsékletre melegítik, majd fejlécgép segítségével a csap fejformájára formálják. A fej alakja a csapok egyedi tervezési követelményeitől függően változhat.
Menethengerlés: Ezután a csap menetes részét hozzák létre úgy, hogy a felhevített és kialakított huzalt egymáshoz illeszkedő menetprofilú szerszámok között görgetik. Ez az eljárás pontos és precíz meneteket hoz létre a csapokon, biztosítva a megfelelő kapcsolódást az illeszkedő alkatrészekhez.
Hőkezelés: Egyes szénacél csapok hőkezelésen eshetnek át mechanikai tulajdonságaik javítása, például a keménység vagy a szilárdság javítása érdekében. A végtermék kívánt tulajdonságaitól függően hőkezelési eljárások, például hűtés és temperálás alkalmazhatók.
Felületkezelés: Az alkalmazási követelményektől függően a nem szabványos szénacél csapokat felületkezelésnek vethetik alá, például bevonattal vagy bevonattal, hogy javítsák a korrózióállóságot, javítsák az esztétikát vagy további funkciókat biztosítsanak.
Mi az ajánlott beépítési eljárás a nem szabványos szénacél csapokhoz?
A beszerelés előtt győződjön meg arról, hogy az illeszkedő felületek tiszták, törmelékmentesek és megfelelően vannak beállítva. Ez az előkészítés elősegíti az optimális érintkezést a csap és az illeszkedő alkatrészek között.
Ha szükséges, fúrjon vezetőlyukakat az illeszkedő alkatrészekbe, hogy megfeleljen a csap átmérőjének. A vezetőfuratok átmérőjének és mélységének meg kell egyeznie a használt csapokra vonatkozó előírásokkal.
Helyezze be a nem szabványos szénacél csapok az előkészített vezetőlyukakba, ügyelve arra, hogy azok teljesen illeszkedjenek és megfelelően illeszkedjenek. Használjon megfelelő szerszámot, például csavarkulcsot vagy tőcsavarozót a csapok biztonságos rögzítéséhez.
Nyomatékkulccsal vagy hasonló szerszámmal alkalmazza az ajánlott nyomatékot a csapokra. Tekintse meg a gyártó specifikációit vagy műszaki irányelveit az adott alkalmazáshoz megfelelő nyomatékértékek meghatározásához.
A beszerelés után ellenőrizze, hogy a csapok biztonságosan rögzítve vannak-e és megfelelően be vannak-e állítva. Ellenőrizze, hogy nincs-e jele az elmozdulásnak vagy a helytelen kapcsolódásnak, és végezze el a szükséges beállításokat.
Végezze el a beépített csapok végső ellenőrzését, hogy megbizonyosodjon arról, hogy megfelelnek a szükséges szabványoknak és előírásoknak. Győződjön meg arról, hogy a rögzítési rendszer robusztus, és képes ellenállni a várható terheléseknek és környezeti feltételeknek.
Vezessen részletes nyilvántartást a telepítési folyamatról, beleértve a nyomatékértékeket, a vizsgálati eredményeket és a szabványos eljárásoktól való eltéréseket.
Ha érdekli termékeink, forduljon hozzánk bizalommal
Kunshan Hong Yong Sheng Precision Hardware Products Co., Ltd. All Rights Reserved. OEM/ODM Nem szabványos szénacél csapok Manufacturer