A szembefordítás általában az első művelet, amelyet egy új gépész megtanul, és gyakran ez az, amely csendesen eldönti, hogy egy alkatrész jó-e vagy selejt. Ha végignézte, amint egy szerszám egyenesen halad át a forgó munkadarab végén, és egy sima, egyenletes felületet hagy maga után, akkor már láthatta, ahogy egy esztergagépen szembe kell néznie. Ami egyszerűnek tűnik, az több átgondolást igényel, mint azt a legtöbben várják: a szerszám magassága, az előtolás iránya, a vágási sebesség és a munkatartás mind megjelenik a kész felületen.
Ez az útmutató bemutatja a kézi és CNC esztergagépeken történő burkolás gyakorlati oldalát, a munka beállításától a hibaelhárításig, és befejezi azokat a részleteket, amelyek akkor számítanak, amikor a lapos felületnek tűrést kell tartania a gyártás során.
Mit csinál valójában az esztergalapozás
A burkolat csökkenti a munkadarab hosszát, és a forgástengelyre merőleges sík felületet eredményez. A munkadarab forog, miközben egy egypontos szerszám a végfelületen keresztül halad, általában a külső átmérőtől a középpont felé, vagy fordítva. Ez a merőleges előtolás a legfontosabb különbség az esztergálástól, ahol a szerszám párhuzamosan halad a tengellyel, és ehelyett csökkenti az átmérőt.
Egy működő üzletben a burkolat több munkát végez egyszerre:
- Tiszta, négyzetes nullapont-felületet hoz létre, amelyből a későbbi műveletek mérhetők.
- A rúd fűrészelt vagy durva végét négyzetre állítja, hogy az alkatrész ismert hosszúságú legyen.
- Eltávolítja a szalagfűrész vagy egy elválasztó szerszám által hátrahagyott rongyos élt.
- Előkészíti a végét középfúráshoz, letöréshez vagy menetfúráshoz.
Mivel nagyon sok múlik rajta, a nem négyszögletes, elkeskenyedő vagy tányéros arc minden következő lépésben hibát nyom.
Felkészülés a tiszta homlokvágáshoz
A legtöbb probléma álcázott beállítási probléma. Mielőtt megérintené az adagolókart, ügyeljen néhány alapvető dologra.
Munkatartás és túlnyúlás
Fogja meg a munkadarabot a tokmánypofákhoz olyan közel, amennyire a művelet lehetővé teszi, és tartsa röviden a támaszték nélküli hosszúságot. Vékony tárcsákon vagy gyűrűkön egy enyhe előtolással végzett könnyű ütés megüti a nehéz vágást, amely az alkatrészt elmozdítja a szerszámtól. Ha az arc az egyetlen megmunkálás alatt álló elem, akkor egy puha pofa vagy egy egyszerű rögzítés gyakran többet tesz a pontosságért, mint a vágási paraméterek megváltoztatása.
Szerszámmagasság középen
Állítsa a szerszám hegyét pontosan az orsó középvonalára. A középső fölé beállított szerszám kis dudort hagy az arc közepén; a középpont alatt van elhelyezve, dörzsöli, tolja a munkát, és érdes, megkeményedett felületet eredményez. A középső mérőeszköz, a szerszám és a munka közé szorított acélvonal, vagy a keresztszánon lévő számlapjelző közelebb visz, és egy könnyű próbavágás megerősíti ezt.
Szerszámválasztás és geometria
A jobb- és balkezes szerszámok ellentétes irányban adagolnak, ezért igazítsa a szerszámot a haladni kívánt irányhoz, és ügyeljen arra, hogy a vágóél, ne az oldallap, illeszkedjen a munkához. Tartsa a szerszám túlnyúlását a lehető legkisebbre, hogy a munka megtisztuljon. A pozitív gerebageometria könnyebb gépekhez illik, a kis orrsugár finomabb felületet, de gyengébb csúcsot ad, a nagyobb sugár pedig eléggé megnöveli a vágási erőket ahhoz, hogy a karcsú részeken csattanjon.
Befelé vagy kifelé fordítva
A takarmányozási irány olyan döntés, amelyet tudatosan érdemes meghozni, nem pedig megszokásból.
- Kifelé fordítva (középponttól külső átmérőig): a vágás a közepe közelében kezdődik és kifelé halad. A szerszám a külső élnél tisztán kilép a munkából, ami gyakran javítja a felület záró részének felületét, és a sorját a külső átmérőig tolja, ahol egy reszelő vagy letörés könnyen eltávolítja azt.
- Befelé néző (külső átmérő a középpont felé): a szerszám a külső élnél lép be, és a közepén fejezi be. Ezt gyakran előnyben részesítik, ha a furat közelében lévő sorja könnyebben kezelhető, vagy ha egy következő központos fúrási művelet mindenképpen eltávolítja az anyagot.
Sok gépész durva a középpont felé, és a befejező lépést kifelé viszi. Bármelyik irányt is választja, tartsa konzisztens az egész kötegben, hogy az arcok cserélhetők maradjanak.
Sebesség, előtolás és vágási mélység
A burkolat egyik sajátossága, hogy a felület sebessége a szerszám mozgásával változik. A külső átmérőn halad a munka a leggyorsabban; a központ közelében alig mozog. Rögzített fordulatszámon működő kézi esztergagépen ez azt jelenti, hogy a felnit gyakran túl gyorsan vágják, a közepét pedig túl lassan. Az orsó fordulatszámának enyhe csökkentése és az előtolás megkönnyítése a befejező menetben általában egyenletesebb arcot eredményez.
Hozzávetőleges kiindulási pontok a keményfém szerszámmal ellátott lágyacél homlokmenetekhez; állítsa be a gép merevségét, a lapka minőségét és a munkadarab anyagát. | Pass | Vágásmélység | Takarmány | Felszíni sebesség | Cél |
| Nagyítás | 1,0-2,5 mm | 0,15-0,30 mm/ford | 120-180 m/perc | Távolítsa el az anyagot és a fűrészelt végét |
| Félkész | 0,3-0,8 mm | 0,10-0,20 mm/ford | 150-200 m/perc | Megfelelő síkság és hosszúság |
| Befejezés | 0,05-0,20 mm | 0,05-0,12 mm/ford | 180-250 m/perc | Végső felület és alaplap |
Gyakori problémák és megoldásuk
- Nub vagy pip a közepén. Szinte mindig a szerszám magassága. Állítsa vissza a hegyet középre, és vegyen át egy újat.
- Kúpos vagy edényes arc. Ellenőrizze a farokcsap beállítását a tengely munkája során, a keresztszán és a keverék kopását, valamint a szerszám elhajlását a hosszú túlnyúlásokon.
- Csevegés vagy mintás kivitel. Rövidítse le a szerszám túlnyúlását, támassza meg jobban a munkadarabot, csökkentse kissé a sebességet, vagy változtassa meg az orr sugarát.
- Durva, szakadt kivitel. Általában tompa él, túl nehéz előtolás, vagy olyan sebesség, ami nem illik sem az anyaghoz, sem a betéthez.
- Sorja a szélén. Adjon hozzá egy kis letörést vagy egy könnyű sorjázást a művelet részeként, nem pedig utólagos gondolatként.
CNC esztergaborítás
CNC esztergagépen a vágás geometriája megegyezik; csak az irányítása változik meg. Néhány pontra érdemes emlékezni.
- Az egymásra néző menetek egyenes mozgásként vannak programozva az X tengely mentén egy rögzített Z-nél, vagy mint egy előrevetített szembefordulási ciklus, mint például a G72 számos Fanuc-stílusú vezérlőn.
- Az állandó felületi sebesség (G96) állandó vágási sebességet tart fenn, amikor a szerszám közeledik a középponthoz. Párosítsa egy maximális orsósebesség-bilincssel, különben az orsó versenybe száll az átmérő zsugorodásával.
- A fordulatonkénti előtolás egyenletesen tartja a forgácsterhelést az átmérőtől függetlenül.
- A különálló, gyakran 0,1-0,2 mm-es, könnyű befejező átmenet kiszámítható felületet és sima felületet biztosít.
Az ismételhetőség az igazi előny, amely továbbra is a helyes szerszámkorrekciótól és az ellenőrzött első résztől függ. A lépcsős tengelyek futása jó példa arra, hogy ez kifizetődő.
 Egyedi rozsdamentes acél hajtótengely Egyedi esztergált rozsdamentes acél lépcsős tengely motorhoz, csapágyhoz vagy tartozék csatlakozáshoz, érdemes átnézni a megismételhető lépcsős tengelygyártás és a meghajtó alkatrészek pontosságát. Termék megtekintése →
Miért számít az arc gyakran többet, mint az átmérő?
Az egymásra rakódó, ülésező vagy forgó alkatrészeken a végfelület a referencia, ahonnan minden mást mérnek. Az optikai tengelyek jól példázzák: az előlapnak laposnak és szögletesnek kell lennie, hogy a szerelvény megfelelően illeszkedjen, és ne kerüljön kifutás a vállnál. Ugyanez a logika vonatkozik a szeleptestekre, a fogaskerék-alkatrészekre és a hajtáselemekre, ahol néhány mikrométeres homlokhiba zajt, vibrációt vagy idő előtti kopást eredményez. Ez egy nagy része hogyan tartják ellenőrzés alatt a méretpontosságot mennyiségi termelésben.
 Egyedi rozsdamentes acél optikai tengely nyílással Esztergált rozsdamentes acél optikai tengely hornygal mozgatható csuklóelemekhez, egyedi specifikációk szerint; érdemes megnézni, hol számítanak a négyzet alakú véglapok. Termék megtekintése →
Párosító arcok a perselyeken és a házakon
A perselyek az érme másik oldalát mutatják. A karimás vagy sima bronz persely egy házba van préselve, és egy forgó tengelyt hordoz, így mindkét végfelületnek a furathoz képest szögletesnek kell lennie, és mentesnek kell lennie a kiemelkedő sorjaktól. Az oldalsó végén maradt sorja teljesen leállíthatja a persely illeszkedését, ami kidobja a hézagot, és később hőként és kopásként jelentkezik. Egy tiszta áthaladás, majd egy könnyű letörés szinte semmibe sem kerül, és ezt teljesen megakadályozza.
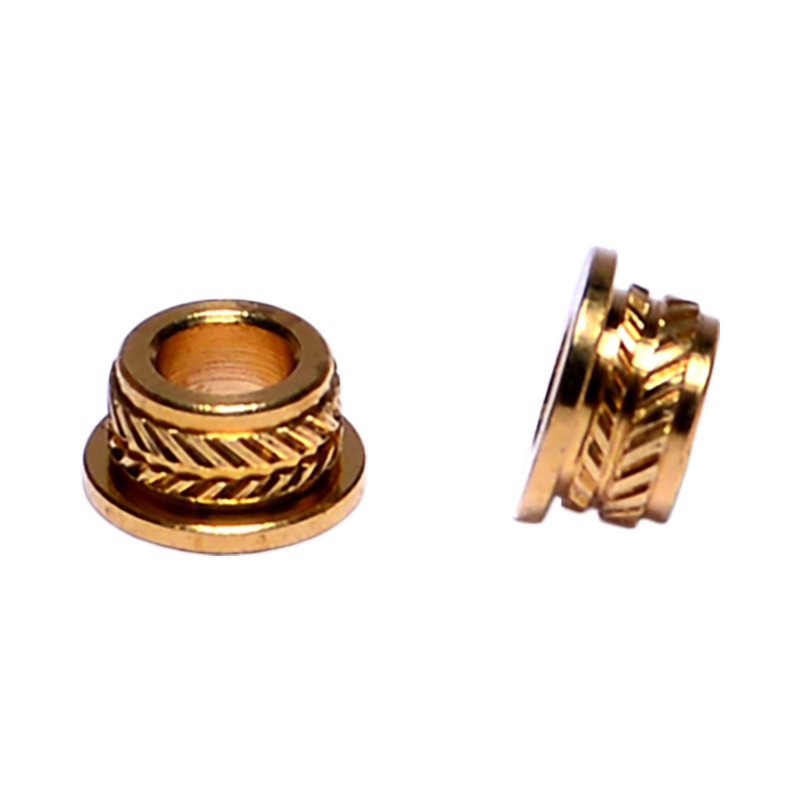 Egyedi bronz perselyek B2B gyártáshoz Vállalatközi igényekhez szabott bronz persely opció; Érdemes megnézni, ha a ház és a tengely szerelvényeinél fontos az üléspontosság, a sorjamentes felületek és a tiszta felület. Termék megtekintése →
Ellenőrzőlista a következő burkolatvágás előtt
- Győződjön meg arról, hogy a munkadarabot biztonságosan, minimális túlnyúlással fogja meg.
- Állítsa a szerszám hegyét pontosan középre, és ellenőrizze próbavágással.
- Tartsa a szerszám túlnyúlását a legrövidebb hosszban, amely lehetővé teszi a munkát.
- Kezdés előtt döntse el az adagolás irányát, és maradjon következetes az adagolás során.
- Durva nehéz, majd végezzen enyhe simítást a sima és simítás érdekében.
- Ellenőrizze az arcot egyenes éllel vagy jelzővel, ne csak szemmel.
- Törje le az élt egy kis letöréssel vagy sorjázással, mielőtt az alkatrész elhagyja a gépet.
A szembenézés jobban megjutalmazza a türelmet, mint a hatalmat. Helyezze a szerszámot középre, tartsa mereven a beállítást, és hagyja, hogy egy könnyű befejező passz végezze el a munkát, és az arc lapos lesz, megismételhető és készen áll a következő műveletekre.
Kunshan Hong Yong Sheng precíziós hardvertermékek pontosan ilyen gépek és öntőformák alkatrészei, a tengelymagoktól és perselyektől a kötőelemekig és fröccsöntött alkatrészekig. Ha van olyan rajza, ahol a homlokoldalnak tűréshatárt kell tartania, mérnökeink szívesen beszélnek arról, hogyan működne a gyártás során.