A laposság és az egyenesség szinte minden GD&T fali diagramon egymás mellett helyezkedik el, mindkettő az űrlapcsaládhoz tartozik, és egyiknek sincs szüksége adatra. Pontosan ezért cserélik fel a rajzokon. Üzletünkben általában egy nyomattal érkezik a kérdés: laposságot hívtak ki olyan felületre, amelyiknek csak egyenesnek kell lennie, vagy olyan felületen hívták ki az egyenességet, amelynek tömítéshez kell illeszkednie.
Következik az összehasonlítás munkaváltozata, amely a tankönyvi definíció helyett a pad oldaláról van írva, ahol az alkatrészt ténylegesen megmunkálják és mérik.
A rövid válasz: egy vonal vagy egy felület
Az egyenesség korlátozza, hogy egy vonal meddig vándorolhat, akár egy vonalelem egy felületen, akár egy henger származtatott középtengelye. A síkság korlátozza, hogy egy teljes felület meddig vándorolhat, minden irányban egyszerre.
Hasznos módja annak, hogy fejben tartsa a kapcsolatot: a síkság a teljes felületen alkalmazott egyenesség. Ha egy arc valóban lapos, minden vonal, amit ráhúzhat, egyenes, tehát a laposság egyenességet jelent. A fordítva nem állja meg a helyét. Egy csavart lemez lehet egyenes minden egyes ellenőrzött vonal mentén, de még mindig nem sík, mert a vonalak mindegyike egyenes, de nem egy síkban. A laposság a szigorúbb szabályozás, és a kettő soha nem cserélhető fel.
Mit irányít valójában az egyenesség
Az egyenességnek kétféle íze van, és egészen másként viselkednek, ha az alkatrész eléri a gépet.
Felületi egyenesség
A tűrészóna két párhuzamos egyenes, egymástól t távolságra. A felület minden vonaleleme, amely abban az irányban fekszik, amelyre a kiemelés vonatkozik, közéjük kell esnie. Az a részlet, ami kimarad, az az, hogy a felületi egyenesség irányultságú: a megmunkált lemez átmegy az egyenesség-ellenőrzésen a hosszában, és még mindig meghajlik a szélességében, mert a kiírás sosem nézett ki így. Ha az egész arcot ellenőrizni kell, akkor az laposság, nem pedig az egyenesség.
Tengely egyenesség
Egy méretre vonatkoztatva az egyenesség a tengely, csap, csap vagy furat származtatott középvonalát szabályozza. A zóna t átmérőjű hengerré válik, és a tengelynek az egyik végétől a másikig benne kell maradnia. Ez az a felirat, amely megfogja a kötegben rejtőző hajlított csapot, és az, amely lehetővé teszi, hogy egy egyszerű go/no-go fixture helyettesítse a lassú ellenőrzési rutint.
Mivel a tengelyegyenesség egy méretmérettel rendelkező jellemzőhöz kapcsolódik, maximális anyagállapot-módosítót hordozhat. Ez a módosító bónusztűrést ad ki, mivel a tényleges méret eltér az MMC-től, ezért jelenik meg olyan gyakran a felirat a nagy térfogatú tengelyeken és rögzítőelemeken, ahol a ciklusidő számít.
 Egyedi hatszögletű lépcsős tengely menetes végekkel Egyedi rozsdamentes acél hatszögletű lépcsős tengely menetes végekkel és hatoldalas középső résszel, a kívánt specifikációk szerint megmunkálva rögzítési és teherhordási célokra. Termék megtekintése →
Mit irányít valójában a laposság
A síkosság két párhuzamos síkot határoz meg, amelyeket a tűrésérték választ el, és megköveteli, hogy a jelzett felület minden pontja között legyen. A vezérlésben nincs nullapont, nincs tájolás és nincs hely: a zóna lebeg, és szabadon dönthető. Egy arc lehet tökéletesen sík, ha három fokos szögben ül a párosítási felületéhez képest, és a síkosság felirat soha nem fog szólni róla.
Ez a lebegő zóna megmagyarázza a legtöbb zavart, amit látunk. A tömítőfelületen lévő síkosság csak azt garantálja, hogy a felület jó síkságú. Ha párhuzamosan kell ülnie egy rögzítőperemhez, akkor a nyomatnak párhuzamosságra van szüksége egy nullaponttal vagy egy profilvezérlővel, amely együttesen rögzíti a formát és a tájolást.
Ahol a síkság kiérdemli a helyét: tömítések, karimás felületek, alátét csapágyfelületek, szelepház alja, vákuumtokmányok és mérőérintkezők, ahol az érintkezésnek egyenletesnek kell lennie, vagy a tömítésnek meg kell tartania.
 Egyedi rozsdamentes acél légáramlást szabályozó szelepház Egyedi megmunkálású rozsdamentes acél szelepház légáramlás-szabályozó berendezések belső kamrás alkatrészeihez, az alkalmazási követelmények által meghatározott specifikációkkal és felületkezeléssel. Termék megtekintése →
Laposság vs egyenesség, egymás mellett
Mindkét űrlapvezérlőt nullapont nélkül ellenőrzik, de csak a síkság nézi egyszerre a teljes felületet. | Összehasonlítási pont | Egyenesség | Laposság |
| GD&T szimbólum | Egyetlen vízszintes vonal | Egy paralelogramma |
| Mit korlátoz | Egy vonalelem, vagy egy henger származtatott középtengelye | A teljes felületen, minden irányban |
| Tűrési zóna | Két párhuzamos vonal, vagy egy henger a tengely körül | Két párhuzamos sík |
| Nullapont hivatkozás | Egyik sem kötelező | Egyik sem kötelező |
| MMC módosító | Méretbeli jellemző tengelyegyenessége megengedett | Nem alkalmazható |
| Tipikus ellenőrzés | Egyenesítő és tapintó, számlapjelző tányéron, CMM vonal letapogatás, funkcionális mérő | Felületi lemez és magasságmérő, CMM pontrács, optikai lapos |
| Tipikus részek | Tengelyek, csapok, csapok, vezetősínek, huzalok, extrudálások | Tömítőfelületek, karimák, alátétek, lemezek, blokkok |
| Hogy néz ki egy kudarc | A vonal vagy a tengely elhajlik | A felület csavarodik, íjak vagy edények |
Ahol a kettő összekeveredik egy valódi rajzon
Egy lapossági kiemelés, amely a párhuzamosság feladatát végzi
Egy tervező azt akarja, hogy egy fedőlemez egyenletesen üljön le, 0,05-ös síkságot ír, majd azon töpreng, hogy a lemez miért ringatózik még mindig a házon. A laposság ellenőrzése sikeres volt; az ülés megdőlt. A javítás egy nullapont és egy párhuzamossági kiírás, általában valamivel lazább lapossággal, így a két vezérlő ésszerűen megosztja a tolerancia-költségvetést, ahelyett, hogy harcolna egymással.
Az egyenességet csak egy irányban ellenőrizték
Láttunk olyan részeket, amelyeket hosszában egyenes éllel jelöltek, amikor a tényleges íj a szélességben volt. Ha a rajz felületi egyenességet hordoz, állapodjon meg írásban, hogy a vonalelemek melyik irányban futnak, vagy frissítsen síkságra, ha a függvénynek a teljes felületre van szüksége.
Tengely egyenesség mistaken for roundness
A szár minden keresztmetszetén tökéletesen kerek lehet, egész nap megtarthatja átmérőjét, és még mindig meghajlítható, mint egy banán. A méret és a kerekség semmit sem mond a tengelyről. Ezt a feltételt csak a tengely egyenessége, illetve a kifutás vagy a helyzetszabályozás fogja meg.
Hogyan tartják be ezeket a tűréseket a gyártás során
Az alaktűréseket jóval azelőtt határozzák meg, hogy az ellenőr hozzáérjen az alkatrészhez. A folyamat útvonalában, a berendezésben és a műveleti sorrendben élnek.
- A síkosság érdekében a homlokmarás jellegzetes domború vagy domború felületet hagy, ha egy vékony részt keményen megszorítanak; a felületi csiszolás és lapozás továbbviszi; A vékony állomány feszültségoldást és könnyű befejező vágást igényel.
- Az egyenesség érdekében az esztergálás és a középpont nélküli köszörülés jól tartja a tengelyt, de a hőkezelés és a bevonat utólag meghajlíthatja a tengelyt, így az egyengetés inkább az útvonalba tartozik, mint a végére, mint mentési művelet.
- Ellenőrzés céljából a CMM pontrács és az optikai lapos hullámos felületen jogosan eltérhet egymástól, így sokkal olcsóbb a módszert az első adag előtt rendezni, mint utána.
A bélyegzett részek ismét másként viselkednek: a szalagból kivágott alátét hordozza a tekercs maradék feszültségét, így a csapágyfelületet inkább ki kell ütni, vagy laposra köszörülni, nem pedig egyszerűen lyukasztót. Az ilyenfajta sodródás ellenőrzése alatt tartása ugyanaz a fegyelem mögött hogyan tartjuk megjósolhatóvá a méretpontosságot futásról futtatásra .
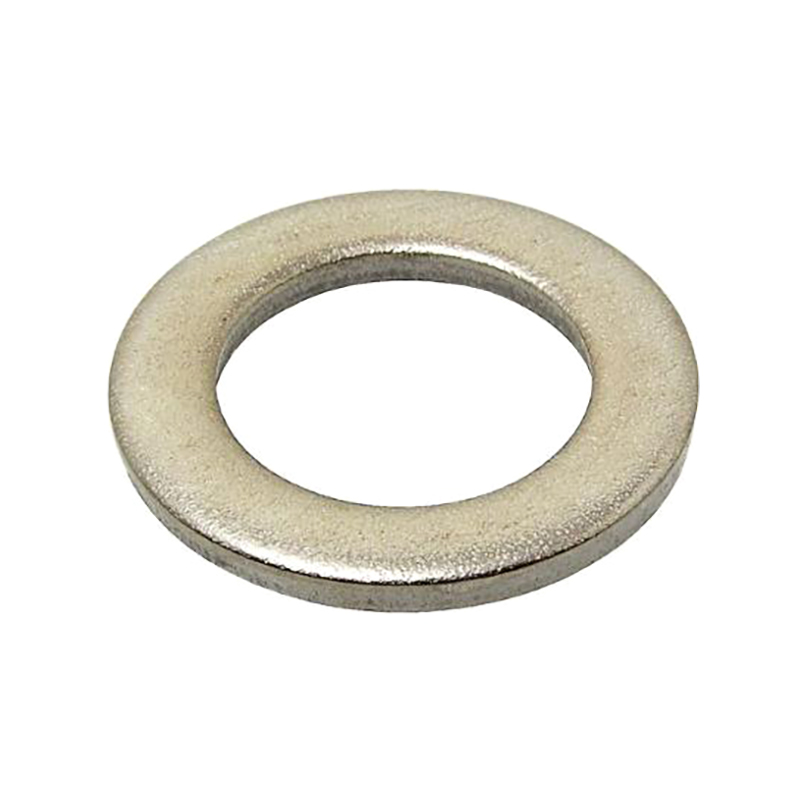 DIN 125 2.7 Cink bevonatú acél lapos alátétek DIN 125 2.7 lapos alátét horganyzott acélból, olyan gyártó által kínált, amely támogatja az egyedi, nem szabványos és vállalkozások közötti megrendeléseket is. Termék megtekintése →
Mit kérdezünk, mielőtt egy formatűrést idéznénk
- A funkciónak le kell zárnia, lokalizálnia kell, vagy egyszerűen laposnak kell lennie? A válasz dönti el, hogy melyik vezérlő tartozik a nyomtatáshoz.
- A követelmény egyirányú vagy teljes felületre vonatkozik? Ha a függvénynek csak egy vonalra van szüksége, az egyenesség az olcsóbb ígéret.
- Milyen alapszerkezetet használ valójában az összeállítás? A forma önmagában ritkán írja le, hogyan viselkedik egy alkatrész, miután lecsavarozták.
- Hogyan történik a jellemző ellenőrzése: mérőműszer, CMM vagy felületi lemez? Az ellenőrzési módszert és a tűrésértéket együtt kell kiválasztani.
- Mit érhet el reálisan a folyamat? A 0,02 mm körüli rutin egy merev alkatrész marásából származik, míg a 0,005 mm általában köszörülést vagy lelapolást igényel.
Ha a geometriát nem fedi le egy publikált szabvány, akkor azt a következőképpen idézzük nem szabványos rögzítőelem vagy megmunkált alkatrész és a fémvágás előtt erősítse meg az ellenőrzést és a mérési módszert is.
Egyik irányítás sem nehéz, ha egyértelmű a különbség. Az egyenesség egy vonalat figyel, a simaság a felületet, a síkság pedig egyszerűen a keményebb ígéret. Ha egy rajz összekeveri őket, az alkatrész általában még elkészül, de rossz kérdés ellenében megvizsgálják, és innen jönnek a selejt, a viták és a késedelmes szállítások. Küldje el nekünk a nyomatot az illeszkedő résszel együtt, és megmondjuk, melyik felirat írja le valójában, hogy mire van szüksége az összeállításnak.